桌遊收納第一彈:我幫 Splendor 整咗個盒(松木 + 3D 打印)
我屋企個遊戲櫃一直有個問題:每隻遊戲盒尺寸都唔同。有啲係大方盒,有啲係長盒,直立擺放嗰陣高矮不一,睇落亂,抽一隻出嚟又撞到隔離嗰隻。
所以開始一個計劃:逐隻遊戲,幫佢整一個尺寸統一嘅收納盒。呢個係第一彈 —— Splendor(璀璨寶石)。
揀 Splendor 做第一隻,係因為佢嘅組件組合好麻煩:90 張卡、40 個籌碼(每個約 5g,加埋成 200g)、10 塊貴族板塊。而且原盒好大 —— 內部大約 262 × 204 × 60mm,即係 約 3.2 公升;我做出嚟嘅盒係 約 1.4 公升,細咗大約 55%。
第一步:量度,唔係畫圖
設計第一步永遠係量度。網上寫嘅尺寸未必啱你手上嗰副(版本、批次都會有差),所以全部自己量一次:
| 組件 | 數量 | 實測尺寸 |
|---|---|---|
| 發展卡(三級) | 90 張 | 63 × 88mm |
| 寶石籌碼(五色) | 35 個 | Ø43 × 3.2mm |
| 黃金籌碼 | 5 個 | Ø43 × 3.2mm |
| 貴族板塊 | 10 塊 | 60 × 60 × 1.7mm |
| 卡套後(90 張,未壓實) | — | 41mm(約 0.456mm/張) |
呢張表有兩個位值得講:
① 貴族板塊係 60 × 60 方板,唔係卡牌尺寸。呢個直接推翻咗我最初嘅盒型 —— 詳情見下面。
② 籌碼 Ø43mm,比一般桌遊籌碼大。40 個疊埋一齊係 128mm,而隻盒內腔冇咁高,所以籌碼一定要攤開成幾疊。
設計上嘅四個取捨
取捨一:盒型由 A5 改成 F5
最初打算用 A5(148 × 210mm),因為佢係標準書本尺寸,書架擺放最整齊。但 A5 只有 148mm 闊,貴族板塊 60mm 闊,3 塊並排已經 180mm,排唔落。
最後改用 F5(170 × 210mm)。高度一樣係 210mm,只係闊多 22mm —— 書架嘅層高要求完全唔變,但貴族板塊 3 × 4 排就放得落。
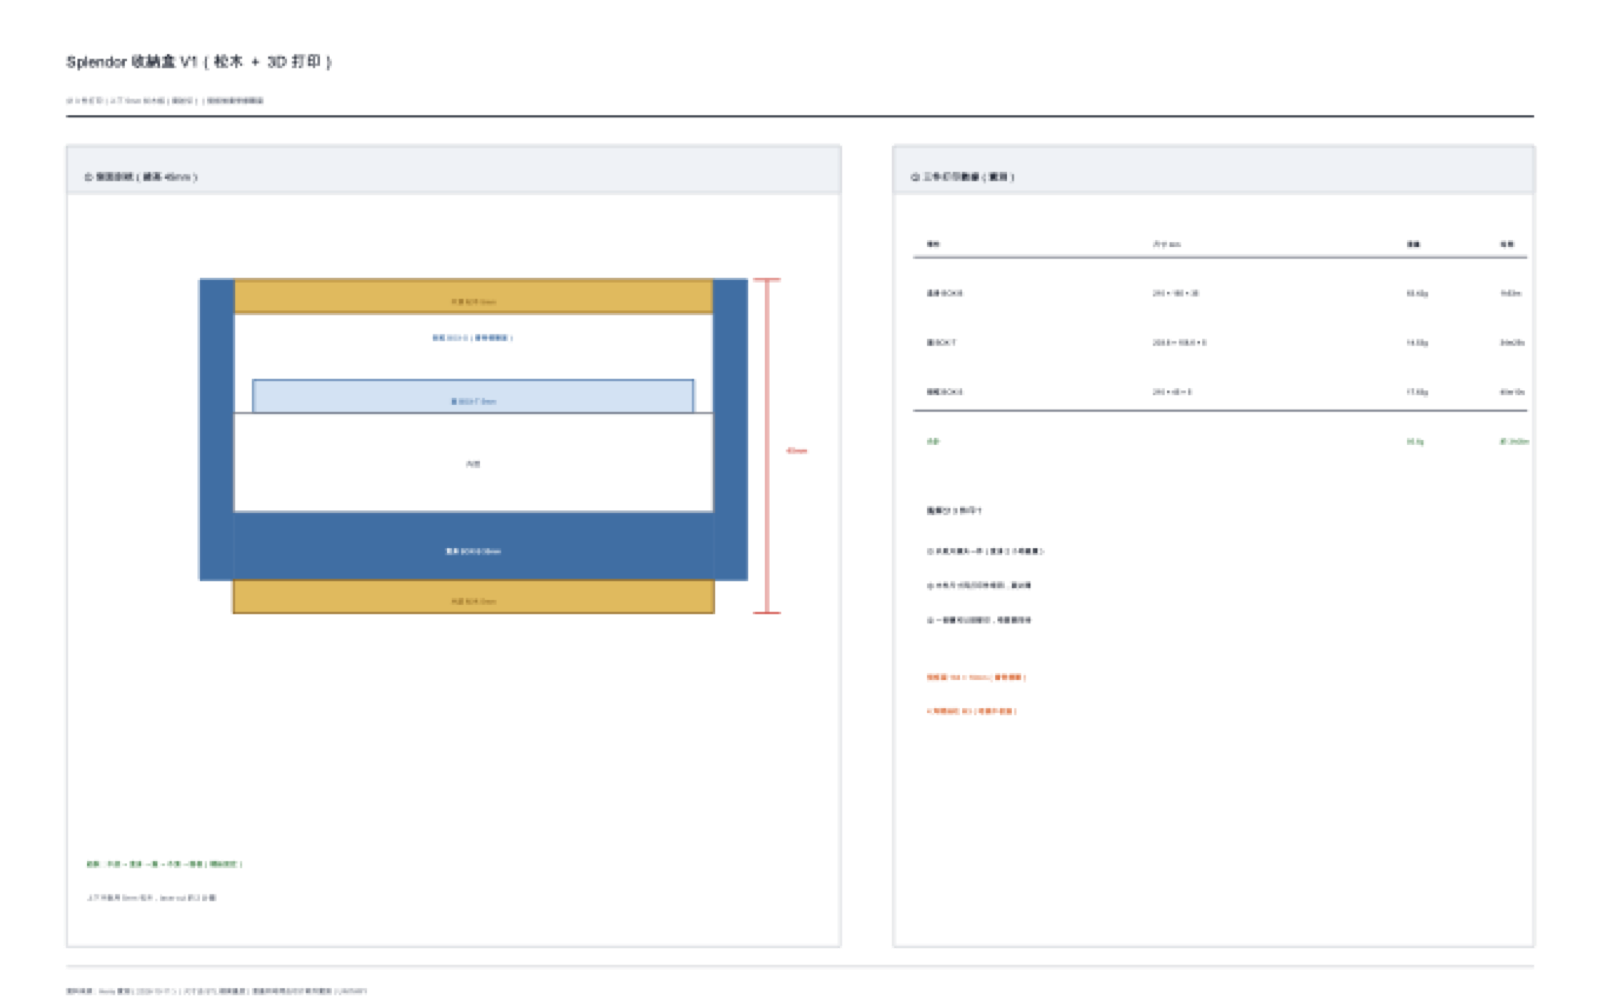
取捨二:上下用松木板,四側用 3D 打印
上下兩塊大平面用 5mm 松木板雷射切割,四側框、蓋用 PETG 3D 打印。原因係兩種工藝各有擅長:
- 大平面簡單形狀 → 雷射切只要大約 2 分鐘,而且夾板剛性好、唔會翹,仲可以刻字
- 複雜 3D 細節(蓋邊引導斜角、螺絲柱、書脊標籤窗)→ 只有打印做得到
取捨三:螺絲唔可以鎖入木板邊
最初想用螺絲直接鎖木板。但 3mm 松木板鎖側面,一受力就會爆邊。解決方法係將螺絲改為「穿過木板面、鎖入打印件嘅角柱」 —— 4 個角柱咬合深度夠,而且木板只做通孔,唔需要受力。
取捨四:側框順便做書脊標籤窗
因為盒係直立擺放(好似書咁),書架上面睇到嘅就係側面。所以側框中間開一個 184 × 19mm 嘅窗,之後可以插入標籤片,一眼睇到係邊隻遊戲。
分成 3 件打印
成個盒分開 3 件打印。呢個係刻意嘅決定,唔係因為打印機放唔落:
| 零件 | 尺寸 (mm) | 重量 | 時間 |
|---|---|---|---|
| 盒身 | 210 × 165 × 35 | 63.42g | 1h53m |
| 蓋 | 203.6 × 158.6 × 5 | 14.53g | 34m25s |
| 側框(書脊窗) | 210 × 45 × 5 | 17.63g | 40m10s |
| 合計 | 95.6g | 約 3 小時 8 分 |
為咩分件:
- 失敗成本 —— 盒身係最貴嗰件(接近 2 小時)。如果一體成型印到最後失敗,就要由頭再嚟;分件印失敗只需要重印一件
- 材料唔同 —— 上下係木板,本來就要分開處理
- 可以補印 —— 之後想改側框(例如標籤窗改闊),只需要重印一件
組裝
五個步驟,唔需要膠水:
- 木底板放入盒身底部
- 4 粒 M3 螺絲由盒內鎖入角柱(先對角、後中間)
- 放入內襯分格(開發中)
- 蓋放入盒身頂部(每邊約 0.2mm 間隙,輕推入)
- 木頂板放上,側框扣上書脊位
下一步
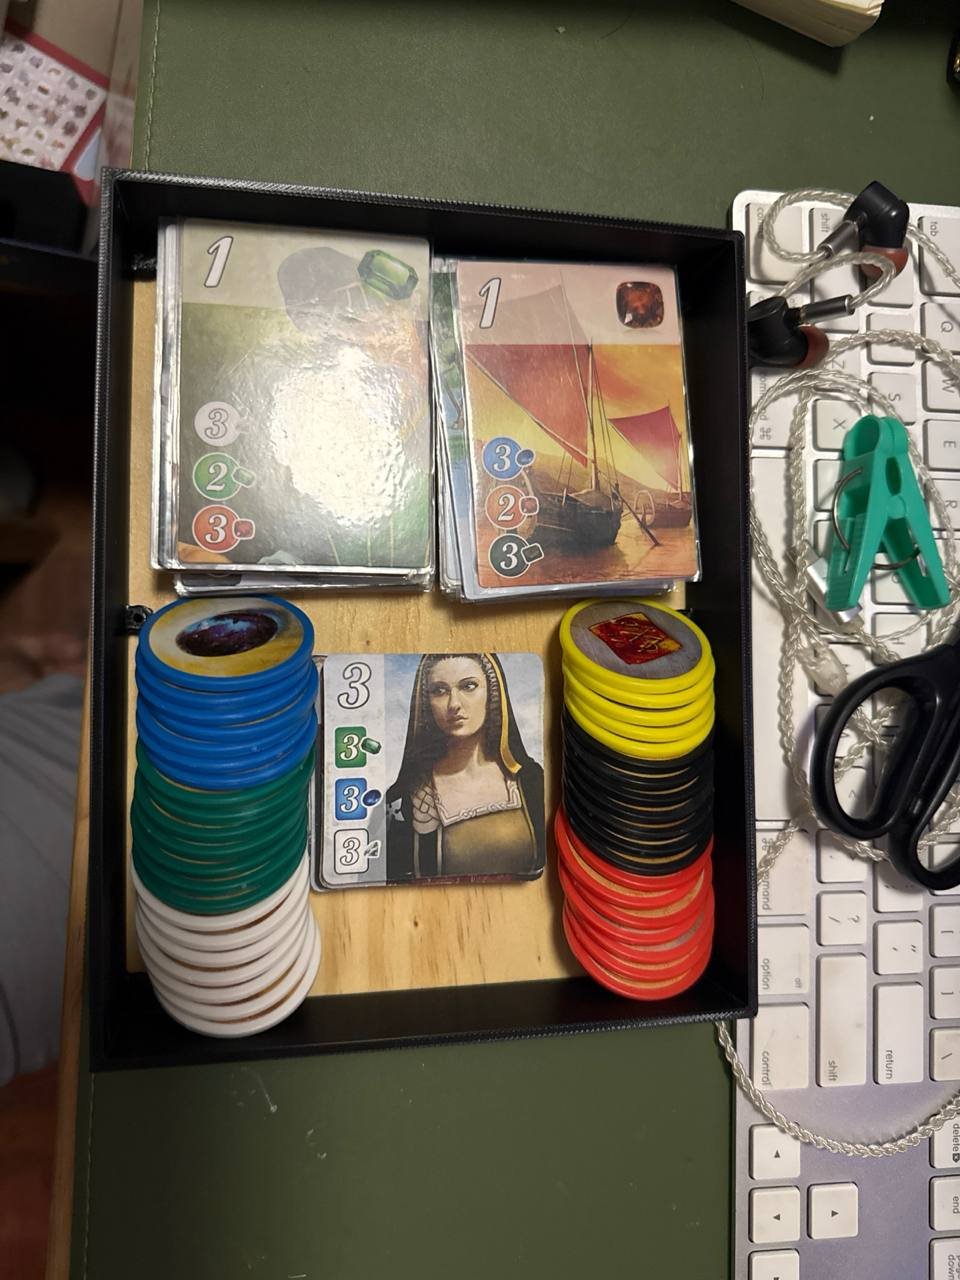
- 內襯分格 —— 卡牌分格、籌碼攤開成 5–8 疊、貴族板塊專用格
- 標籤片 —— 設計一個可以換嘅書脊標籤(同一套外殼可以換遊戲)
- 尺寸複製到其他遊戲 —— 同一套外殼尺寸,換內襯就可以裝其他遊戲
呢個係第一彈。之後會陸續出其他遊戲嘅版本 —— 目標係令遊戲櫃上面所有盒,高度同厚度都一致,直立擺放唔會亂。
常見問題
為咩要分 3 件打印?
盒身係最貴嘅一件(接近 2 小時),分開印嘅話如果失敗只需要重印一件,唔會連累其他。而且上下木板同打印件係唔同材料,本來就要分開處理。
用咩材料?
四側框同蓋用 PETG 3D 打印(韌性好、唔易裂);上下板用 5mm 松木板雷射切割,因為大平面用雷射切只要約 2 分鐘,而且剛性好、可以刻字。
Splendor 嘅卡套都放得落嗎?
90 張卡入咗卡套之後,未壓實量度係 41mm,即每張約 0.456mm。所以卡格要按卡套厚度設計,唔可以照裸卡尺寸。
English FAQ
How many parts does this organizer need?
Three printed parts (body, lid, spine frame) plus two 5mm pine plywood panels. Print weight totals about 96g, roughly 3 hours of printing.
Why mix wood and 3D printing?
Large flat panels are fastest and stiffest as laser-cut plywood, while complex details like lead-in chamfers, screw bosses and a spine label window are only practical in 3D printing. Each process does what it is best at.
Is the STL available?
Not yet. This is V1 and the internal layout is still being refined. Follow @unitary.hk for the release.